非标零件定制:从图纸到量产的精密制造逻辑与成本控制
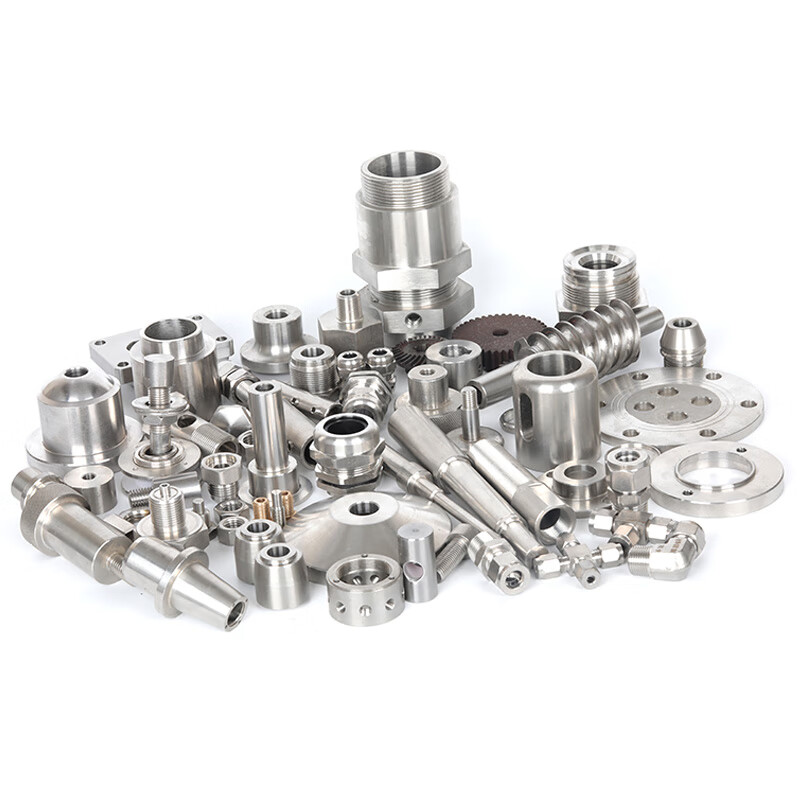
在制造业向柔性化、智能化转型的当下,非标零件定制已成为衡量一家机械加工厂综合能力的关键标尺。与标准化批量生产不同,非标定制面对的是"一品一策"的离散需求——每一张图纸背后,都对应着独特的材料特性、公差要求与工况约束。据中国机械工业联合会发布的行业运行数据,2023年我国通用设备与专用设备制造领域的中小批量定制化订单占比已接近四成,其中精密机械加工环节的非标件比例持续攀升。这一趋势对加工企业的工艺编排能力、设备柔性以及质量一致性控制提出了更高要求。
非标定制的本质:工艺决策而非单纯加工
许多采购方将非标零件定制简单理解为"来图加工",但从制造工程的角度看,真正的难点在于工艺路线的动态决策。同一件异形结构件,采用三轴CNC加工中心分序装夹,还是依托车铣复合加工一次成型,其形位公差稳定性、装夹变形风险与单件工时成本可能相差30%以上。以常见的薄壁铝合金腔体零件为例,壁厚公差常控制在±0.02mm以内,若工艺方案未充分考虑切削热与夹紧力释放顺序,即便单序尺寸合格,成品仍可能因应力重分布而超差。这正是非标零件加工厂与普通机加工车间的分水岭——前者提供的是包含夹具设计、刀具选型、切削参数验证在内的系统解决方案。
设备矩阵与精度保障:数据背后的能力边界
精密零件加工的能力上限,往往由设备矩阵的广度与精度衰减曲线共同决定。行业调研显示,主流非标定制企业普遍配置立式/卧式CNC加工中心、数控车床及车铣复合设备,定位精度多集中在0.005mm至0.01mm区间。但设备标称精度与实际加工精度之间存在差距:连续加工8小时后,主轴热伸长可能导致Z向尺寸漂移0.008mm左右,因此成熟工厂会通过激光对刀仪在线补偿与恒温车间管理来抑制漂移。在五金零件定制中,不锈钢与钛合金等难切削材料的刀具磨损速率差异显著,刀具寿命管理系统的介入可将批次废品率从2%以上压降至0.5%以内。这些细节不写在报价单上,却直接决定交付质量。
报价逻辑拆解:为什么非标件难以"一口价"
机械加工报价的复杂性源于成本动因的多维性。一个合理的非标零件报价通常涵盖材料利用率、装夹次数、刀具消耗、检测工时与工艺验证成本五个维度。以某自动化设备企业的传动支架定制为例,图纸看似简单,但因存在多处非正交孔系,需四次装夹完成,仅装夹与找正时间就占总工时的35%。若采购方仅按材料重量与切削体积比价,极易陷入"低价中标、返工不断"的困境。专业机械零件加工厂在报价阶段会同步输出工艺可行性评估,对公差过严、基准缺失或材料可加工性不足的图纸提出优化建议,这种前置工程介入往往比单纯压价更能降低综合成本。
质量一致性:非标定制中被低估的交付指标
非标不等于无标准。恰恰相反,非标零件定制的质量体系需要覆盖首件检验、过程巡检与终检的全链条。在非标设备制造配套场景中,零件往往单件或小批量交付,传统统计过程控制难以直接套用,此时三坐标测量机的程序化检测与关键尺寸的100%全检成为必要手段。部分精密零件加工企业已将检测数据与加工参数关联分析,形成工艺知识库,使同类结构件的首件合格率从早期的70%提升至90%以上。这种以数据沉淀反哺工艺迭代的做法,正在成为非标定制领域区分优劣的新标尺。
从天工坊机械的实践视角看,非标零件定制的竞争力不在单一设备的先进程度,而在于将图纸意图转化为可稳定复现的制造方案。当采购方面对交期紧、结构杂、精度高的定制需求时,选择具备工艺前置能力与检测闭环的机械加工厂,远比在报价单上逐项比价更为理性。毕竟,非标定制的终点不是一件合格的样品,而是可重复、可追溯、可优化的制造确定性。